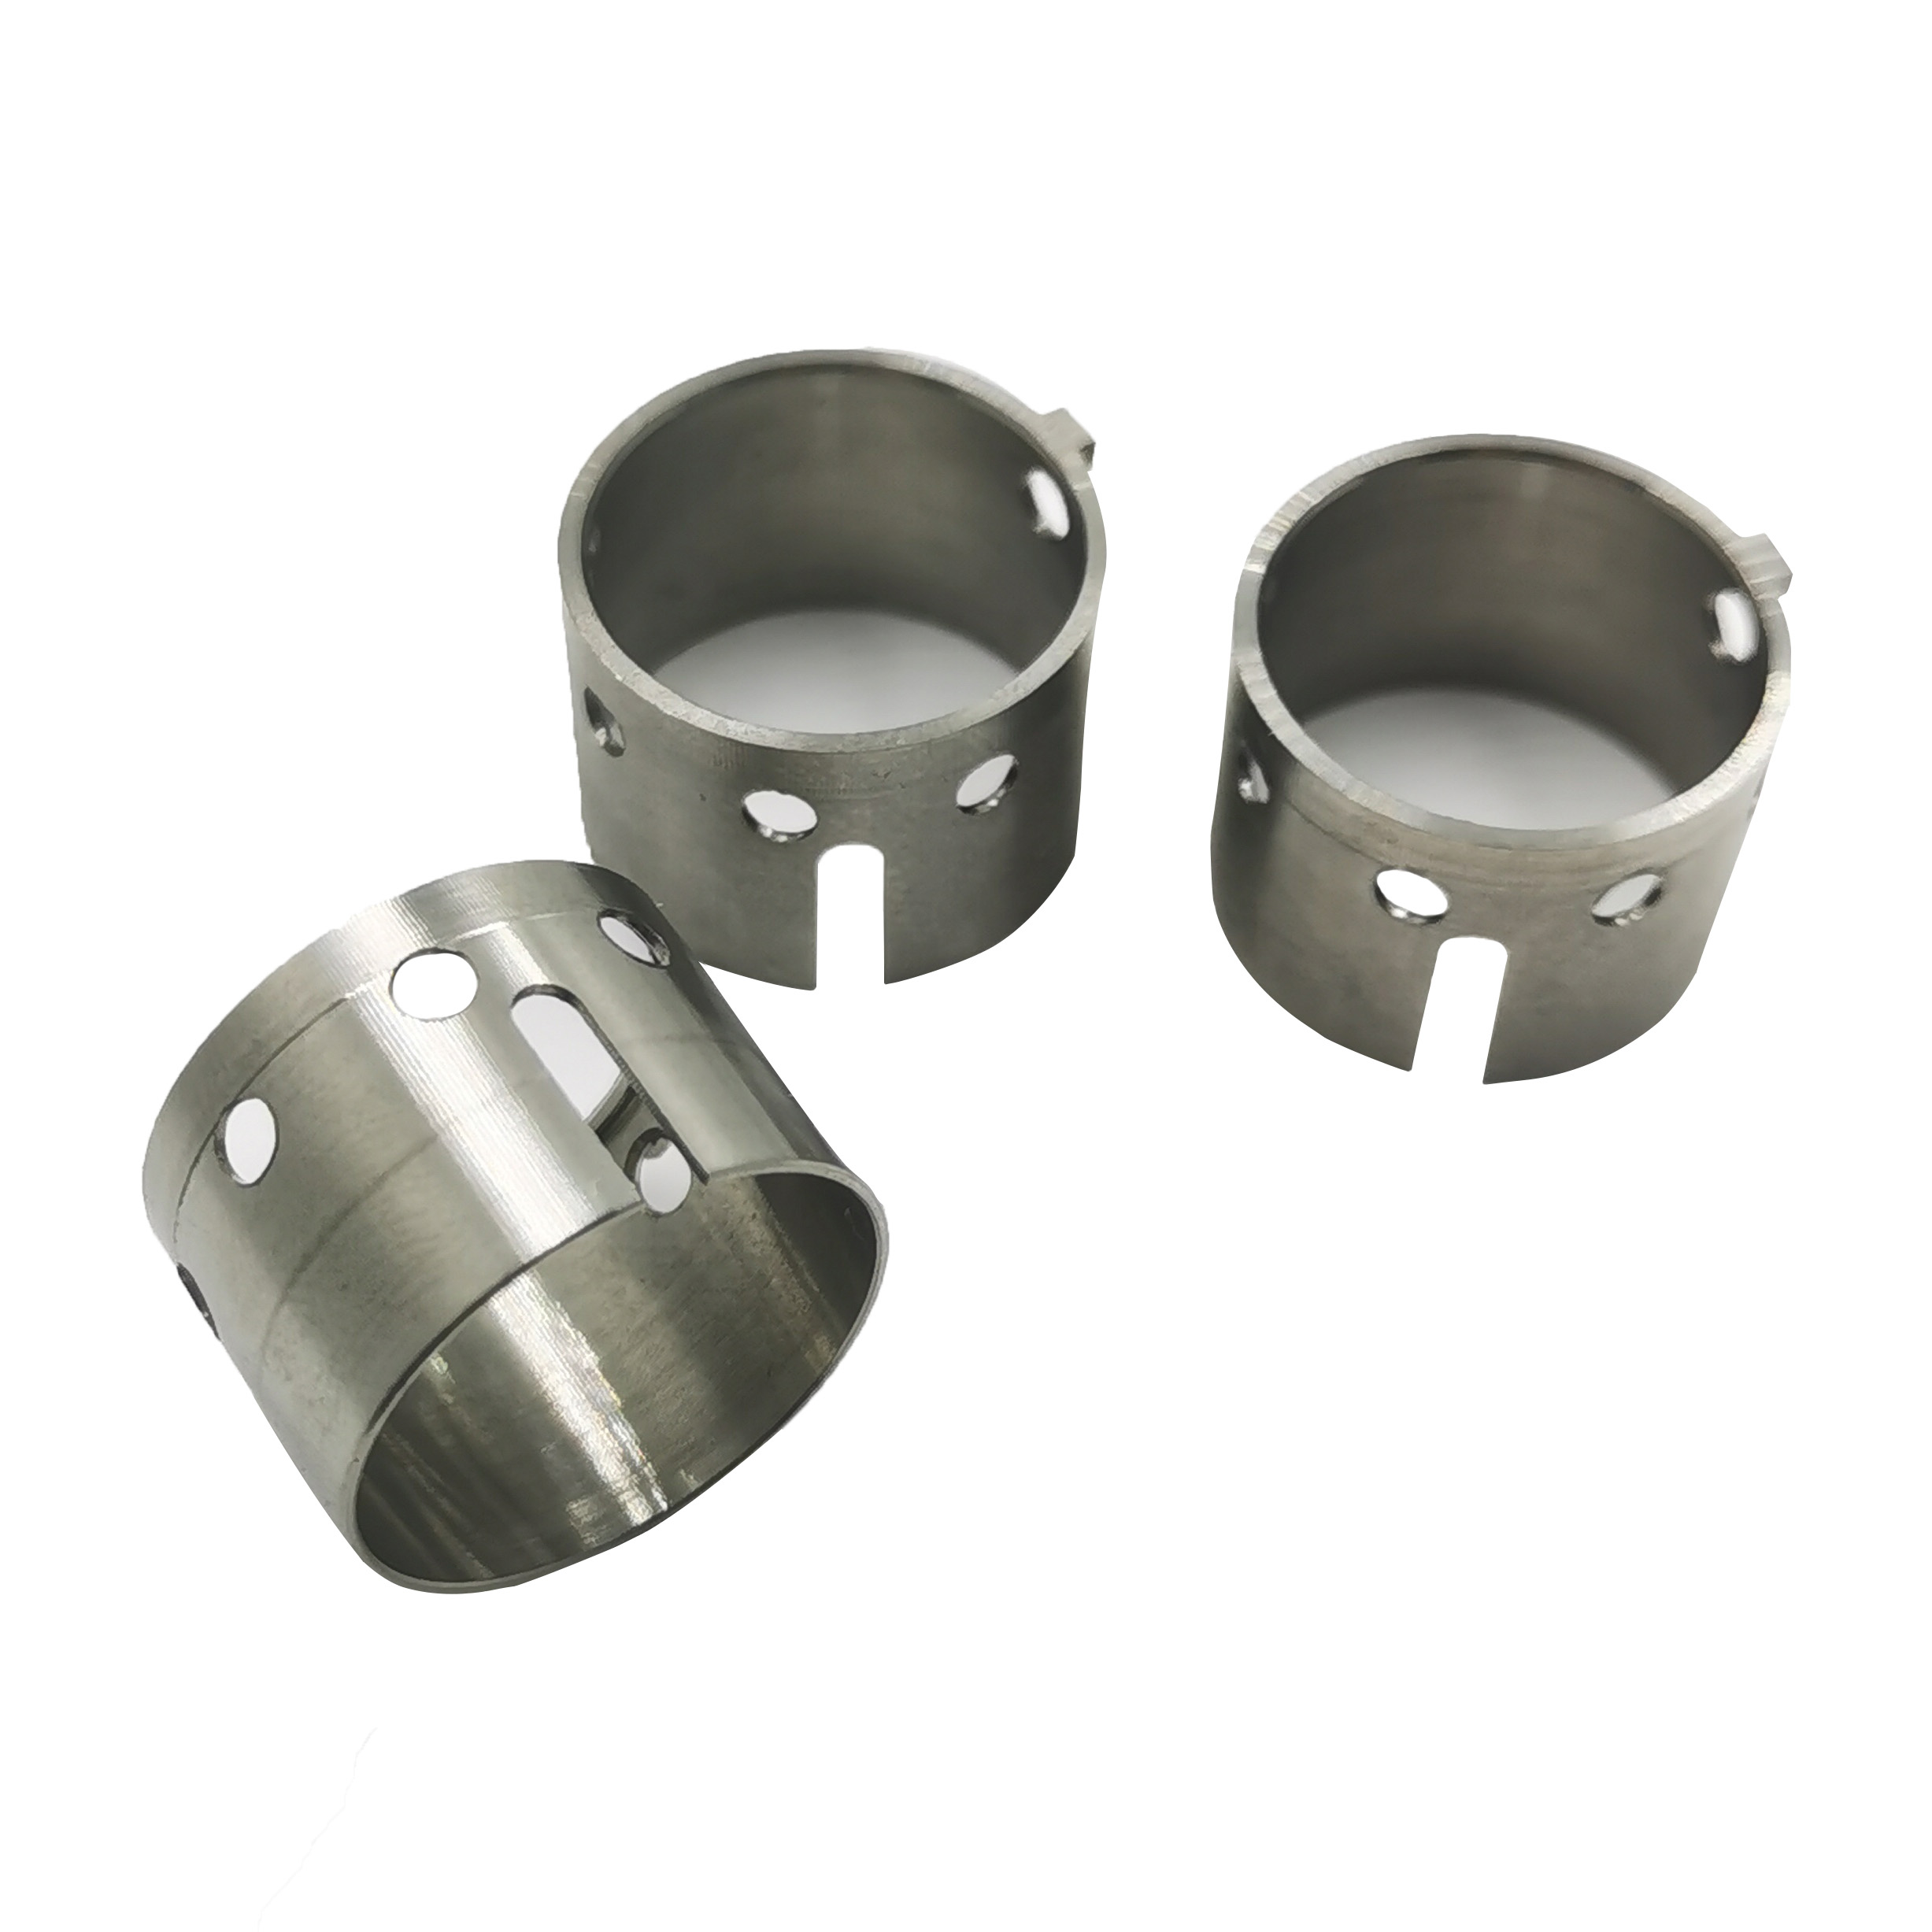
Ovaj se članak bavi analizom i procesom strojne obrade tankostijenih šupljih komponenti od legure titana. Ove komponente imaju vizualno privlačan dizajn velike zakrivljene površine, s ujednačenom debljinom stijenke od 2 mm i 6 mm debelim rubovima na oba kraja. Postizanje besprijekornog brtvljenja između pokrovne ploče i kućišta zahtijeva brigu o detaljima, uključujući usredotočenost na preciznost i profesionalizam tijekom cijelog procesa strojne obrade.
Strojna obrada šupljih komponenata od legure titana predstavlja specifične izazove koji zahtijevaju pažljivo razmatranje
Briga o vibracijama
Zbog visoke tvrdoće i slabe toplinske vodljivosti legura titana, tijekom obrade mogu se pojaviti vibracije, što negativno utječe na točnost i kvalitetu površine.
Rizici deformacije
Strukture tankih stijenki sklone su deformacijama tijekom procesa strojne obrade, što zahtijeva primjenu odgovarajućih tehnika strojne obrade i dizajna učvršćenja kako bi se ovaj problem učinkovito ublažio.
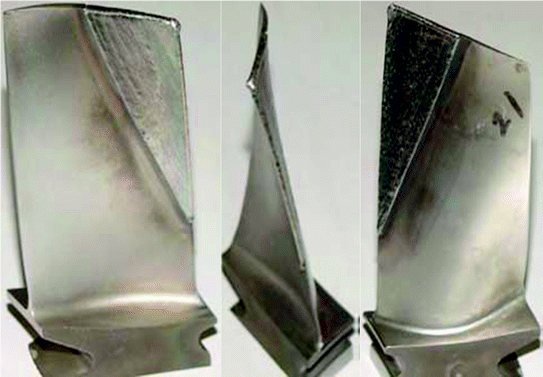
Kako bi se prevladali ovi izazovi i postigli optimalni rezultati, preporučuju se sljedeći ključni koraci obrade:
- Obrada konveksne šupljine:
Upotrijebite glodalo s četiri žljeba s višim sadržajem kobalta za grubo glodanje, osiguravajući dovoljno tekućine za rezanje za produženi vijek trajanja alata. Za precizno glodanje upotrijebite polikristalni kuglični mlin od kubičnog bor nitrida, koristeći aerodinamičnu metodu površinske strojne obrade kako biste zadržali pogreške unutar 0.012 mm.
- Obrada konkavne šupljine:
Precizno poravnanje između pokrovne komponente i učvršćenja ključno je za ublažavanje vibracija i minimiziranje deformacija. Nakon grube strojne obrade, izvedite tretman prirodnog opuštanja kako biste oslobodili unutarnji stres i spriječili deformacije. Tijekom precizne strojne obrade, osigurajte višestruku izmjenu kontaktnih površina između komponente pokrova i učvršćenja kako biste održali točan položaj.
- Precizna obrada montažne površine:
Odaberite odgovarajuće referentne ravnine i stezne površine za precizno pozicioniranje. Započnite s preciznim glodanjem, nakon čega slijedi brušenje i poliranje. Kontinuirani nadzor i pregled tijekom cijelog procesa osiguravaju da površina za ugradnju postigne potrebnu ravnost i kvalitetu površine.